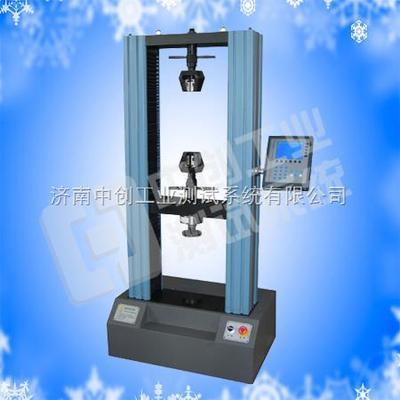
胶粘剂压剪粘结强度剪切试验系统与专用夹具的完整技术解析
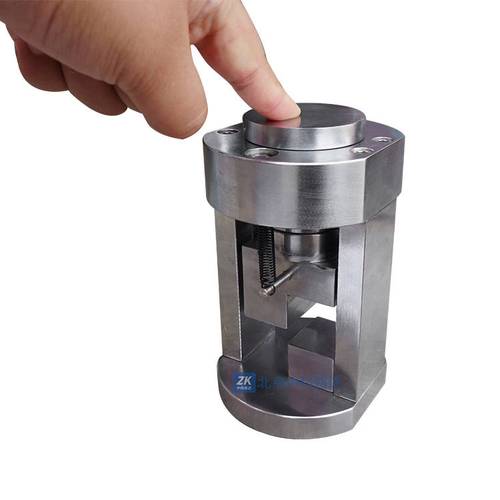
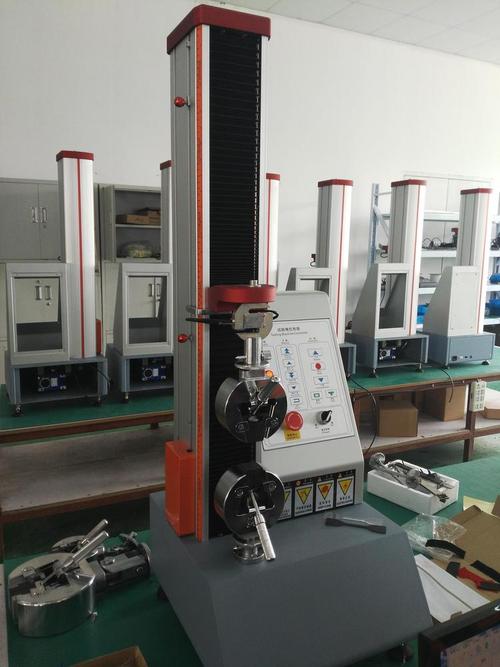
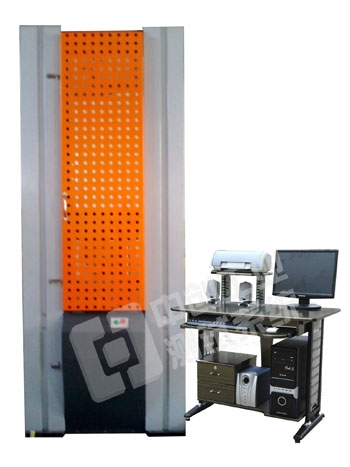
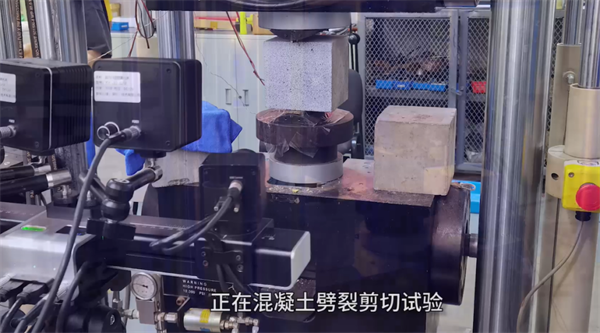
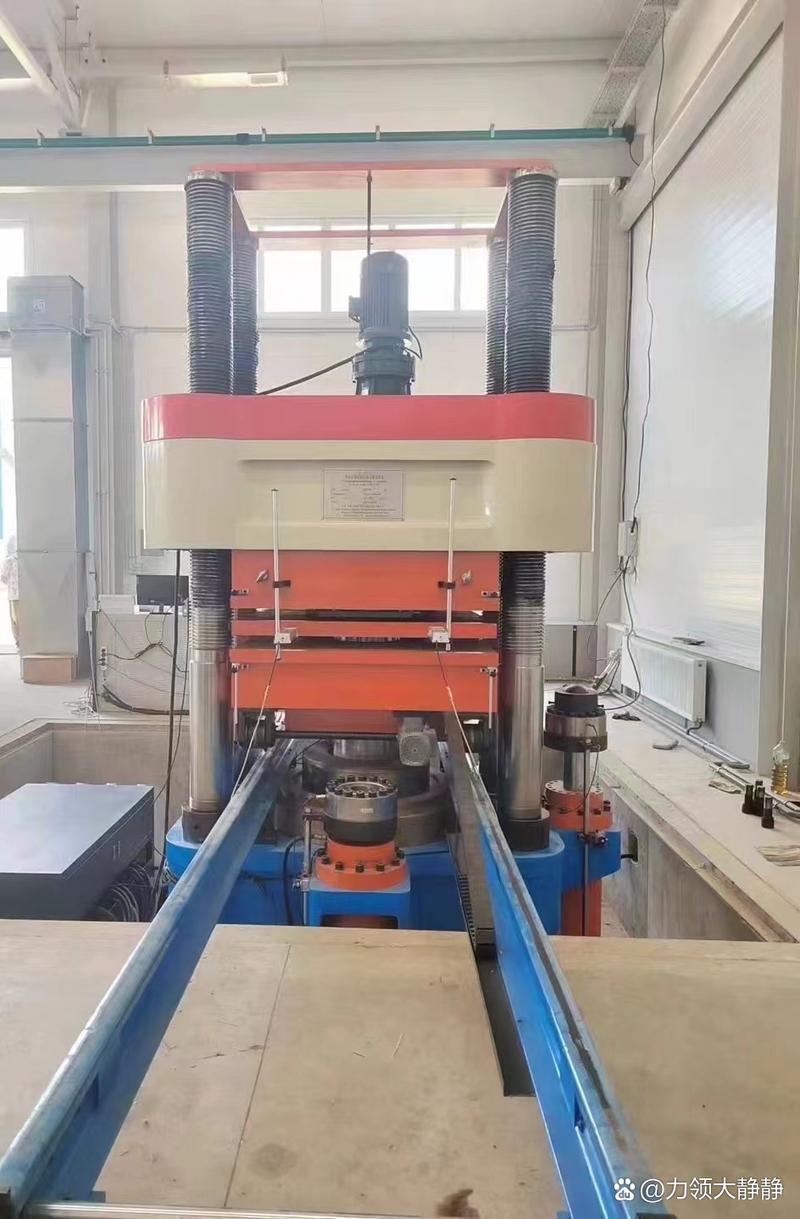
一、概述\n\n结构胶粘剂的压剪粘结强度是评价其力学性能最核心的指标之一。”压剪“是指粘结接头在压缩载荷作用下,胶层承受平行于粘结界面的剪切应力状态。与拉伸剪切不同,压剪试验中载荷通过刚性夹具传递,试片在受压状态下沿胶层界面产生剪切滑移,能更直接地反映胶粘剂在实际工程中承受压缩-剪切复合作用的承载能力。\n\n## 二、试验标准体系\n\n目前压剪粘结强度试验主要依据以下标准:\n\n| 标准编号 | 标准名称 | 适用范围 | 试片特点 |\n|---------|---------|---------|----------|\n| GB/T 17517-1998 | 胶粘剂压缩剪切强度试验方法(硬质材料对硬质材料) | 金属、陶瓷等硬质基材 | 长方体或圆柱体对接 |\n| HB 5164-1981 | 结构胶粘剂压缩剪切强度试验方法 | 航空结构胶 | 搭接压剪试片 |\n| ASTM D905-08 | 胶粘剂压缩剪切强度标准试验方法 | 木材及硬质材料 | 标准块状搭接 |\n| ISO 6238:2001 | 胶粘剂—木材对木材的压缩剪切强度 | 木材基材 | 块状试样 |\n\n国内工程检测中以GB/T 17517最为常用,航空领域则多参照HB 5164执行。两者对试片几何尺寸、加载速率、夹具配合公差均有明确规定。\n\n## 三、剪切夹具的结构原理\n\n压剪夹具的设计核心在于:保证载荷尽可能纯剪地作用于胶层,避免产生附加弯矩或剥离应力。\n\n典型夹具由以下部件组成:\n\n1. 上压块与下支撑块\n\n上压块直接接触试片的上半部分,将试验机施加的压力传递到粘结面;下支撑块固定试片下半部分并提供反力。两块之间的错位间隙为核心参数——间隙过大则产生弯曲应力,过小则两压块相互接触、载荷绕过试片。GB/T 17517规定该间隙一般为0.5~1.0 mm或由试片设计尺寸确定。\n\n2. 导向机构\n\n高精度夹具配备线性导轨或柱式导向,确保上压块只沿垂直方向运动,不允许横向偏移。若导向间隙过大,加载过程中会引入偏心力矩,使胶层实际受力状态偏离纯剪。\n\n3. 调平与对中装置\n\n试片安装后需保证胶层面与加载方向严格垂直。部分夹具采用球面座自适应调平或顶丝微调机构来实现平面的精密纠偏。\n\n4. 防护罩(选配)\n\n压剪破坏瞬间试片可能突然崩裂飞出,试验机上需安装透明防护罩。\n\n## 四、剪切试验系统的组成\n\n一套完整的压剪粘结强度剪切试验系统,绝不只是夹具本身,而是功能协调的多部分集成:\n\n力学加载部分:电子产品万能试验机(或液压伺服试验机)提供稳定的压缩载荷,标准的加载速度为0.5~5 mm/min,常规为1 mm/min。加速度控制的需要较低,通常不需要高频、高应变的专用配置;但力传感器的量程应在(预估破环载荷的10%-负载)这个可靠性高敏感区间。\n\n结构:\n- 力加载推动液压机(型号:STS系列:采用恒样片(横架围丝环结构-))*长10%~-)\n- 对结构进行控制曲线显示装置\
如若转载,请注明出处:http://www.newsightingconsultant.com/product/53.html
更新时间:2026-10-05 21:44:19